


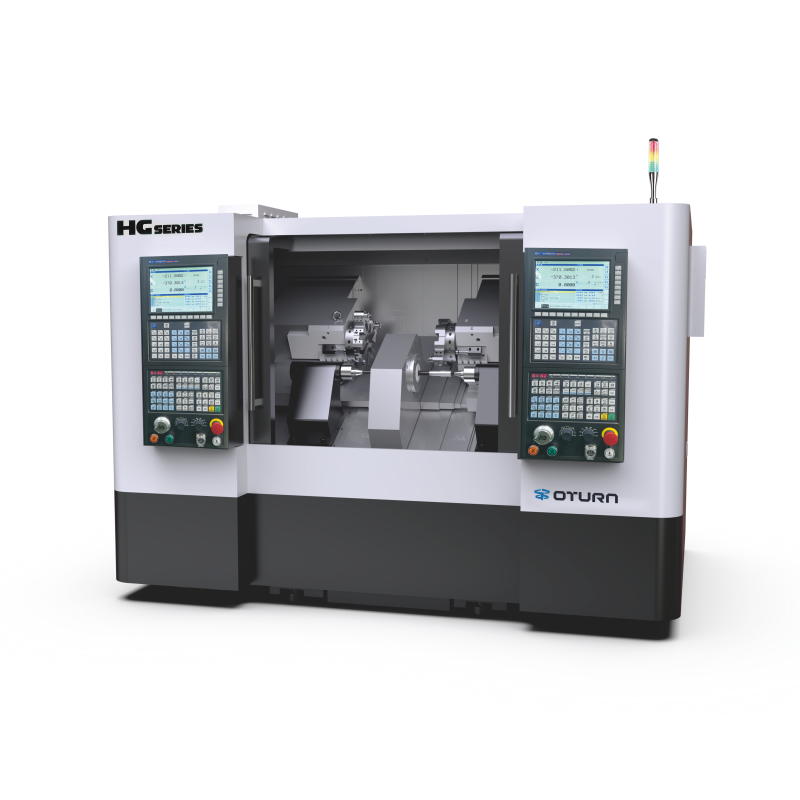
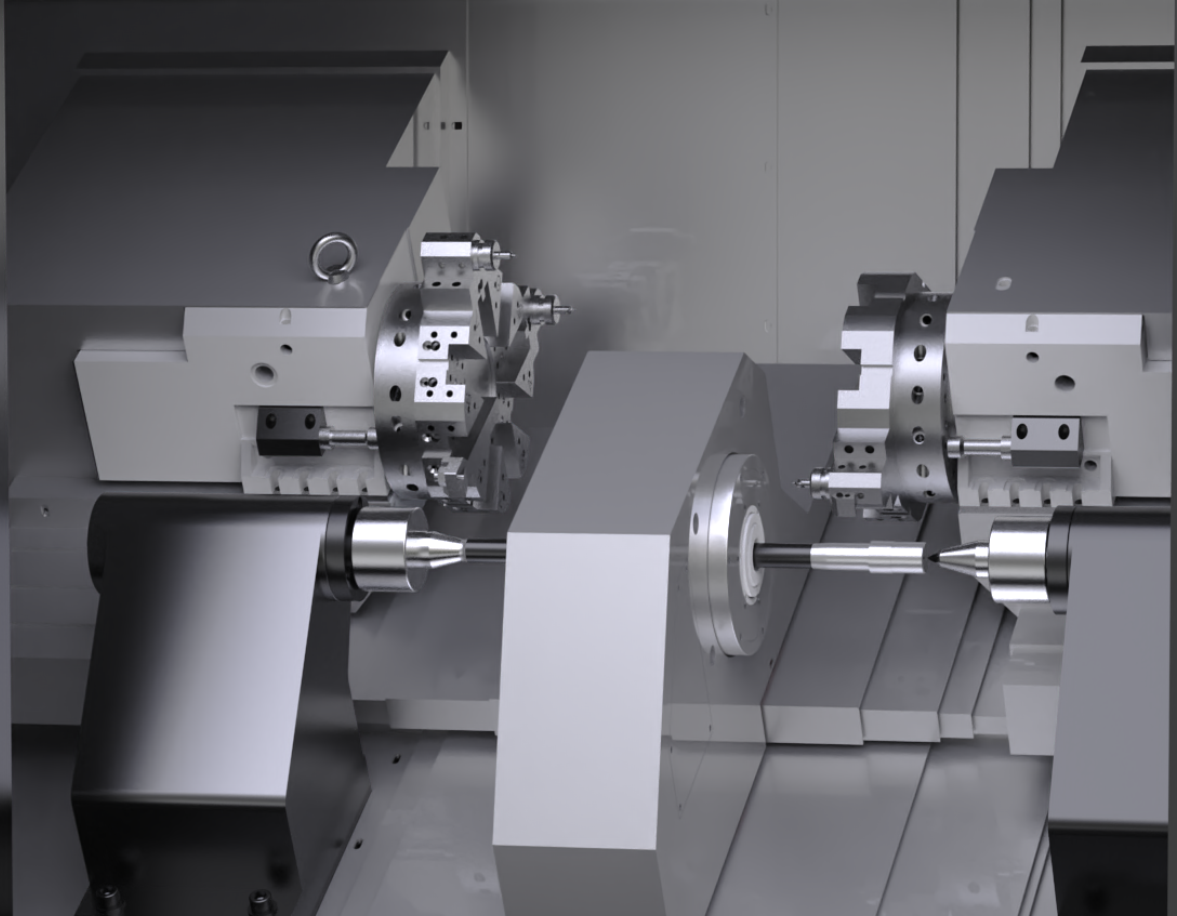
독특한 이중 축 대칭 가공 특성 덕분에,이중 스핀들 CNC 선반가공 대상 재료에 따라 선삭 원리에 상당한 차이가 나타납니다. 이러한 차이는 주로 재료의 물리적 특성과 선삭 과정 중 발생하는 기계적 반응, 즉 선삭력 분포, 에너지 변환 패턴, 공구와 재료 간의 상호작용 메커니즘에서 비롯됩니다. 이러한 차이점을 철저히 이해하는 것은 가공 매개변수를 최적화하고, 가공 효율을 향상시키며, 제품 품질을 높이는 데 매우 중요합니다.
I. 금속 가공에서의 선삭 원리
금속 재료의 가공 공정은 주로 소성 변형을 중심으로 이루어집니다. 연강과 같이 소성이 높은 재료의 경우, 공구의 경사면과 칩 사이의 접촉면에서 상당한 압축과 미끄러짐이 발생하여 연속적이고 안정적인 칩이 생성됩니다. 이 과정에서 선삭력은 재료의 항복 강도에 의해 좌우됩니다. 이중 축 동시 선삭의 기술적 이점을 활용하면 대칭적인 힘 분배가 가능해져 반경 방향 힘을 효과적으로 상쇄하고 선삭으로 인한 공작물 변형을 줄여 가공 정밀도와 표면 품질을 향상시킬 수 있습니다.
주철과 같은 취성 재료의 경우, 가공 과정은 주로 파괴 분리로 특징지어지며, 이로 인해 칩이 파편화됩니다. 최대 선삭력은 높지만 지속 시간은 짧습니다. 이러한 재료를 가공할 때는 충격 하중으로 인한 공구 손상을 최소화하고 공구 수명을 연장하기 위해 낮은 선삭 속도가 필요합니다.
열전도율이 낮기 때문에 어렵습니다.CNC 기계고온 합금과 같은 재료는 선삭 부위에서 국부적인 온도 상승을 쉽게 일으켜 재료 경도 및 가공 경화가 일시적으로 증가할 수 있습니다. 이러한 경우, 선삭 공정은 가공의 연속성과 안정성을 유지하기 위해 공구 재료의 고온 내마모성에 더욱 크게 의존하게 됩니다.
II. 비금속 재료 가공에서의 선삭 원리
비금속 소재 가공은 더욱 다양한 선삭 메커니즘을 나타냅니다. 예를 들어, 세라믹 가공의 핵심은 취성 파괴와 마모의 조합입니다. 공구 날은 고주파 충격을 견뎌야 하므로 선삭력에 상당한 변동이 발생합니다. 초미세 입자 공구 소재를 사용하면 공구 파손 저항성을 효과적으로 향상시키고 가공 연속성을 확보할 수 있습니다.
섬유와 매트릭스의 기계적 특성이 다르기 때문에 복합재료는 선삭 가공 시 섬유 뽑힘과 매트릭스 파열이 흔히 발생합니다. 가공 시에는 각 구성 요소의 제거 메커니즘을 고려해야 하며, 재료 계면에서의 손상을 최소화하고 표면 품질을 향상시키기 위해 공구 각도 설계를 최적화해야 합니다.
III. 선삭 매개변수의 동적 조정 및 최적화
파라미터를 켜기양단 CNC 선반가공 조건은 재료의 특성에 따라 동적으로 조정되어야 합니다. 금속 재료를 가공할 때는 가공 안정성과 가공물의 정밀도를 확보하기 위해 선삭 속도와 이송 속도를 적절히 맞추는 것이 중요합니다. 비금속 재료를 가공할 때는 과열이나 과도한 마모로 인한 품질 저하를 방지하기 위해 선삭 온도와 공구 마모율을 우선적으로 고려해야 합니다.
다양한 재료의 선삭 원리와 공정 특성을 이해하는 것은 효율적이고 정밀한 가공을 달성하는 데 필수적이며, 이중 축 CNC 선반이 이중 축 대칭 가공의 이점을 최대한 활용할 수 있도록 하는 핵심 요소입니다. 선삭 매개변수와 공구 선택을 과학적이고 합리적으로 조합하면 가공 효율을 향상시키고 공구 수명을 연장하며 일관된 제품 품질을 보장할 수 있습니다.
탁월한 성능을 자랑하는 이중 스핀들 CNC 선반을 직접 경험하고, 선삭 원리 및 다중 소재 가공 최적화에 대해 자세히 알아보시려면 EMO 2025 전시회 15번 홀 B54 부스를 방문해 주십시오. 현장 기술 전문가들이 상세한 답변을 제공해 드리며, 효율적이고 지능적인 제조의 미래를 함께 모색해 나가겠습니다.
게시 시간: 2025년 8월 15일